人造板平整度 关键质量指标与控制策略
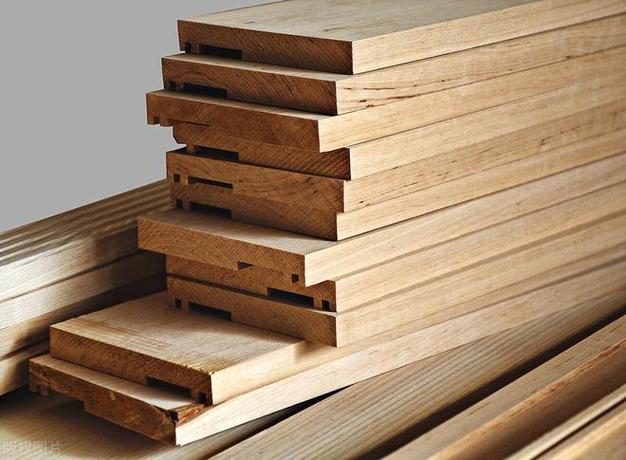
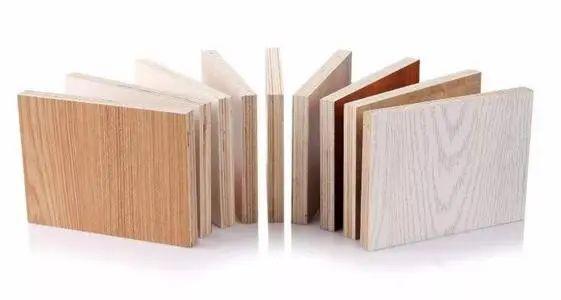
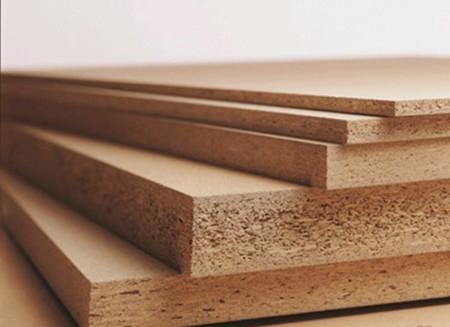
人造板广泛应用于家具制造、建筑装饰和包装等领域,其表面平整度是衡量产品质量的核心指标之一。平整度不仅影响后续加工(如贴面、涂饰)的效果,还直接关系到成品的美观性和使用寿命。本文围绕人造板平整度的概念、影响因素及控制方法展开论述。\n\n一、平整度的定义与重要性\n平整度是指人造板表面在单位长度内偏离理想平面的程度,通常用塞尺测量的最大间隙或激光轮廓仪记录的起伏高度来表征。对于纤维板和刨花板,平整度不良会导致贴面后出现鼓泡、压痕或胶层不均;对于胶合板,则可能引起翘曲和层间开裂。因此,平整度是评价人造板物理力学性能的重要补充。\n\n二、影响平整度的主要因素\n1. 原料特性:刨花或纤维的形态、含水率及施胶均匀性会影响板坯的密实度分布,进而造成局部凹凸。\n2. 铺装工艺:铺装机的撒料均匀性、板坯密度一致性直接决定热压前的平整度基础。\n3. 热压参数:温度、压力和时间控制不当会导致板坯回弹不均或固化收缩差异,形成表面不平。\n4. 冷却与调质:热压后冷却速率过快或调质时间不足,会引起内应力释放不均,导致翘曲变形。\n5. 砂光工序:砂光机的精度、砂带磨损状态及进给速度影响最终表面的微观平整度。\n\n三、平整度的控制策略\n1. 优化原料与施胶:控制刨花/纤维含水率在工艺范围内,采用雾化施胶确保胶液分布均匀。\n2. 提高铺装精度:使用带有自动纠偏和在线称重系统的铺装机,保证板坯密度偏差小于±2%。\n3. 精细热压曲线:根据板种设定分段加压和排气工艺,避免瞬时高压造成板坯回弹。\n4. 规范冷却与调质:采用星形冷却架缓慢降温,并保证调质时间不少于24小时。\n5. 定期维护砂光设备:校准砂光机压板平行度,及时更换磨损砂带,控制砂光余量在0.3~0.8mm。\n\n四、检测与标准\n国内常用标准GB/T 15106-2017《人造板 表面平整度的测定》规定采用塞尺法或轮廓仪法测量。企业应建立在线激光检测与离线抽检相结合的质控体系,将平整度控制在0.15mm/100mm以内以满足高端贴面要求。\n\n\n人造板平整度是一项系统工程,需从原料、铺装、热压、冷却到砂光全流程加以控制。通过优化工艺参数与加强设备维护,可显著提升板材平整度,从而增强产品市场竞争力。
最新产品